Soldagem de BS960E: carbono equivalente, pré-aquecimento, aporte térmico e consumíveis (dados do manual Baosteel)
Jay Zheng
19 de nov. de 2026

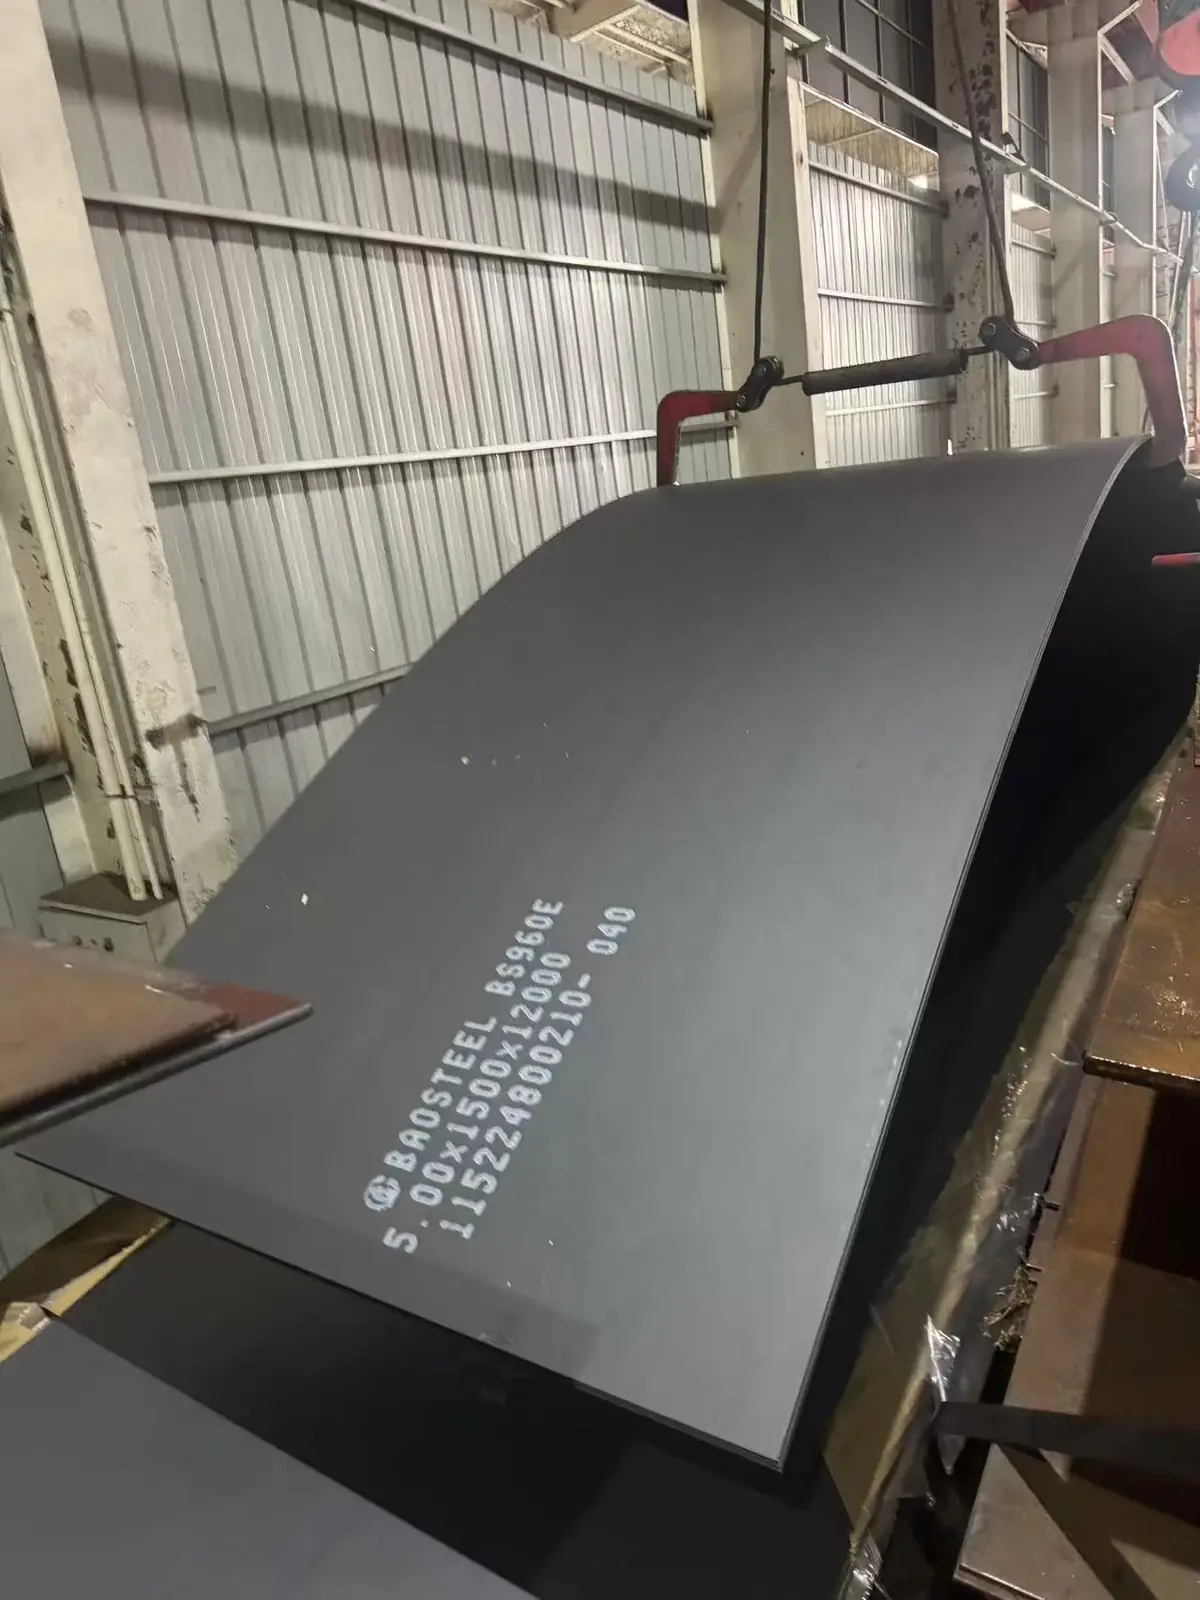
Aço ultrarresistente só vale o que rende quando a solda sobrevive. O BS960E — grau estrutural de 960 MPa têmperado e revenido da Baosteel — solda muito bem, mas exige mais disciplina que um aço suave: pré-aquecimento controlado, aporte térmico limitado e consumível corretamente selecionado. Este guia baseia-se no manual oficial de produtos tratados termicamente da Baosteel (série BRR): carbono equivalente, regras de pré-aquecimento, limites de aporte térmico GMAW, tabela oficial de equivalências de consumíveis EN/AWS/BH e os próprios resultados publicados pela Baosteel de ensaios de juntas em BS960E.
Carbono equivalente: por que o BS960E é soldável
A sensibilidade a trincas em aços HSLA é governada pelo carbono equivalente. A Baosteel publica o Ceq (IIW) e o índice de trinca a frio Pcm de toda a família BS:
| Grau | Ceq (IIW) | Pcm |
|---|---|---|
| BS800E | 0,47 | 0,25 |
| BS900D / BS900E | 0,52 | 0,28 |
| BS960D / BS960E | 0,52 | 0,28 |
| BS960HB / BS960LR | 0,52 | 0,28 |
| BS1100D / BS1100E | 0,56 | 0,30 |
| BS1300D | 0,64 | 0,37 |
Com Ceq 0,52 / Pcm 0,28, o BS960E está na mesma faixa da maioria dos aços comerciais de 960 MPa do mundo — soldável com equipamento GMAW convencional, desde que as regras abaixo sejam seguidas.
Pré-aquecimento e temperatura entre passadas
- BS800–BS960, até ~14 mm: temperatura ambiente (20 °C) é o pré-aquecimento mínimo indicado em condições normais.
- BS1100–BS1300: o pré-aquecimento mínimo sobe com a resistência — até 150 °C para os graus mais altos.
- Sempre: com umidade alta ou temperatura abaixo de 5 °C, some 25 °C ao mínimo. Em juntas de espessura ou classe diferentes, pré-aqueça pela chapa mais espessa e pelo aço mais resistente.
Limites de aporte térmico GMAW
O aporte térmico é onde a soldagem de 960 MPa mais difere da fabricação comum. O excesso amolece a ZT e destrói o revenido que dá resistência ao aço. A Baosteel limita o aporte térmico GMAW por espessura (valores da classe BS960):
| Espessura t | t ≤ 6 mm | 6 mm < t ≤ 10 mm | 10 mm < t ≤ 14 mm |
|---|---|---|---|
| Aporte térmico máx. Q | ≤ 8 kJ/cm | ≤ 10 kJ/cm | ≤ 12 kJ/cm |
O procedimento de referência da Baosteel para BS960E usa proteção 80 % Ar + 20 % CO2 a 20 l/min, passe de raiz manual pelo verso com desbaste, e depois enchimento e acabamento automatizados.
Equivalência de consumíveis: EN, AWS e série BH da Baosteel
Escolha o consumível conforme a resistência que o cordão deve entregar. A tabela oficial de equivalências da Baosteel associa níveis de limite de escoamento aos três sistemas de classificação mais usados:
| Limite de escoamento do cordão Rp0.2 (MPa) | 500 | 600 | 700 | 800 | 900 |
|---|---|---|---|---|---|
| Norma EN | EN440 G50X | EN12534 G62X | EN12534 G69X | EN12534 G79X | EN12534 G89X |
| Norma AWS | ER80S-X / ER90S-X | ER90S-X | ER100S-X | ER110S-X | ER120S-X / ER140S-X |
| Arame Baosteel | BH600-II | BH700-II | BH800-II | BH900-II | BH1000-II |
| Aço base típico | — | BS800 | BS900 / BS960 | BS1100 / BS1300 | |
- Igual resistência para cordões de carga cuja junta deve garantir resistência em serviço de alta tensão.
- Sub-resistência para cordões de ligação e zonas de baixa tensão — uma solda dúctil que cede primeiro costuma ser o desenho mais seguro.
Dados reais de juntas: BS960E + BH900-II / BH1000-II
A Baosteel publica a prova, não só a recomendação. Painéis de BS960E foram soldados com arames BH900-II e BH1000-II sob o procedimento acima:
| Arame | Painel a×b (mm) | Tração da junta Rm (MPa) | Local de fratura | Dobramento 180° a frio (6a) | Impacto -40 °C KV2 (J) |
|---|---|---|---|---|---|
| BH900-II | 8,57 × 12,70 | 990 | Metal de solda + ZT | Íntegro | 50 |
| BH1000-II | 8,36 × 12,80 | 962 | ZT | Íntegro | 59 |
| BH1000-II | 8,31 × 12,70 | 1.032 | Metal de solda | Íntegro | 47 |
| BH900-II | 8,40 × 12,62 | 989 | Metal de solda | Íntegro | 53 |
Resistências de junta de 962–1.032 MPa significam que a solda desenvolve toda a classe de 960 MPa; dobramentos intactos e 47–59 J a -40 °C confirmam que a ZT manteve sua tenacidade.
Corte, dobramento e endireitamento
- Corte: somente térmico — laser ou plasma — superfície lisa e ZT desprezível. Cisalhamento e punção não são recomendados a partir de 800 MPa.
- Dobramento: os graus BS têm boa plasticidade para dobramento a frio; mantenha o raio acima do mínimo das condições de fornecimento. O retorno elástico é grande — sobredobre para atingir o ângulo, e atenção à qualidade de superfície, de borda e à direção do dobramento.
- Endireitamento: preferir a frio. Se o endireitamento a quente for inevitável: ≤ 500 °C para graus de 800–960 MPa; não recomendado para graus de 1100–1300 MPa.
Onde obter BS960E com certificação real
Fornecemos BS960E e a linha de alta resistência da Baosteel com certificados de moinho originais — o mesmo formato que deciframos em nosso guia para ler um certificado Baosteel linha por linha. Para uma visão honesta e baseada em dados de como ele compete com os aços europeus de 960 MPa, veja BS960E versus Strenx 960 e o programa de fornecimento Baosteel. Para espessuras, quantidades e preço FOB, fale com nossos engenheiros de vendas.