Сварка BS960E: углеродный эквивалент, предварительный нагрев, тепловложение и присадка (данные справочника Baosteel)
Jay Zheng
19 нояб. 2026 г.

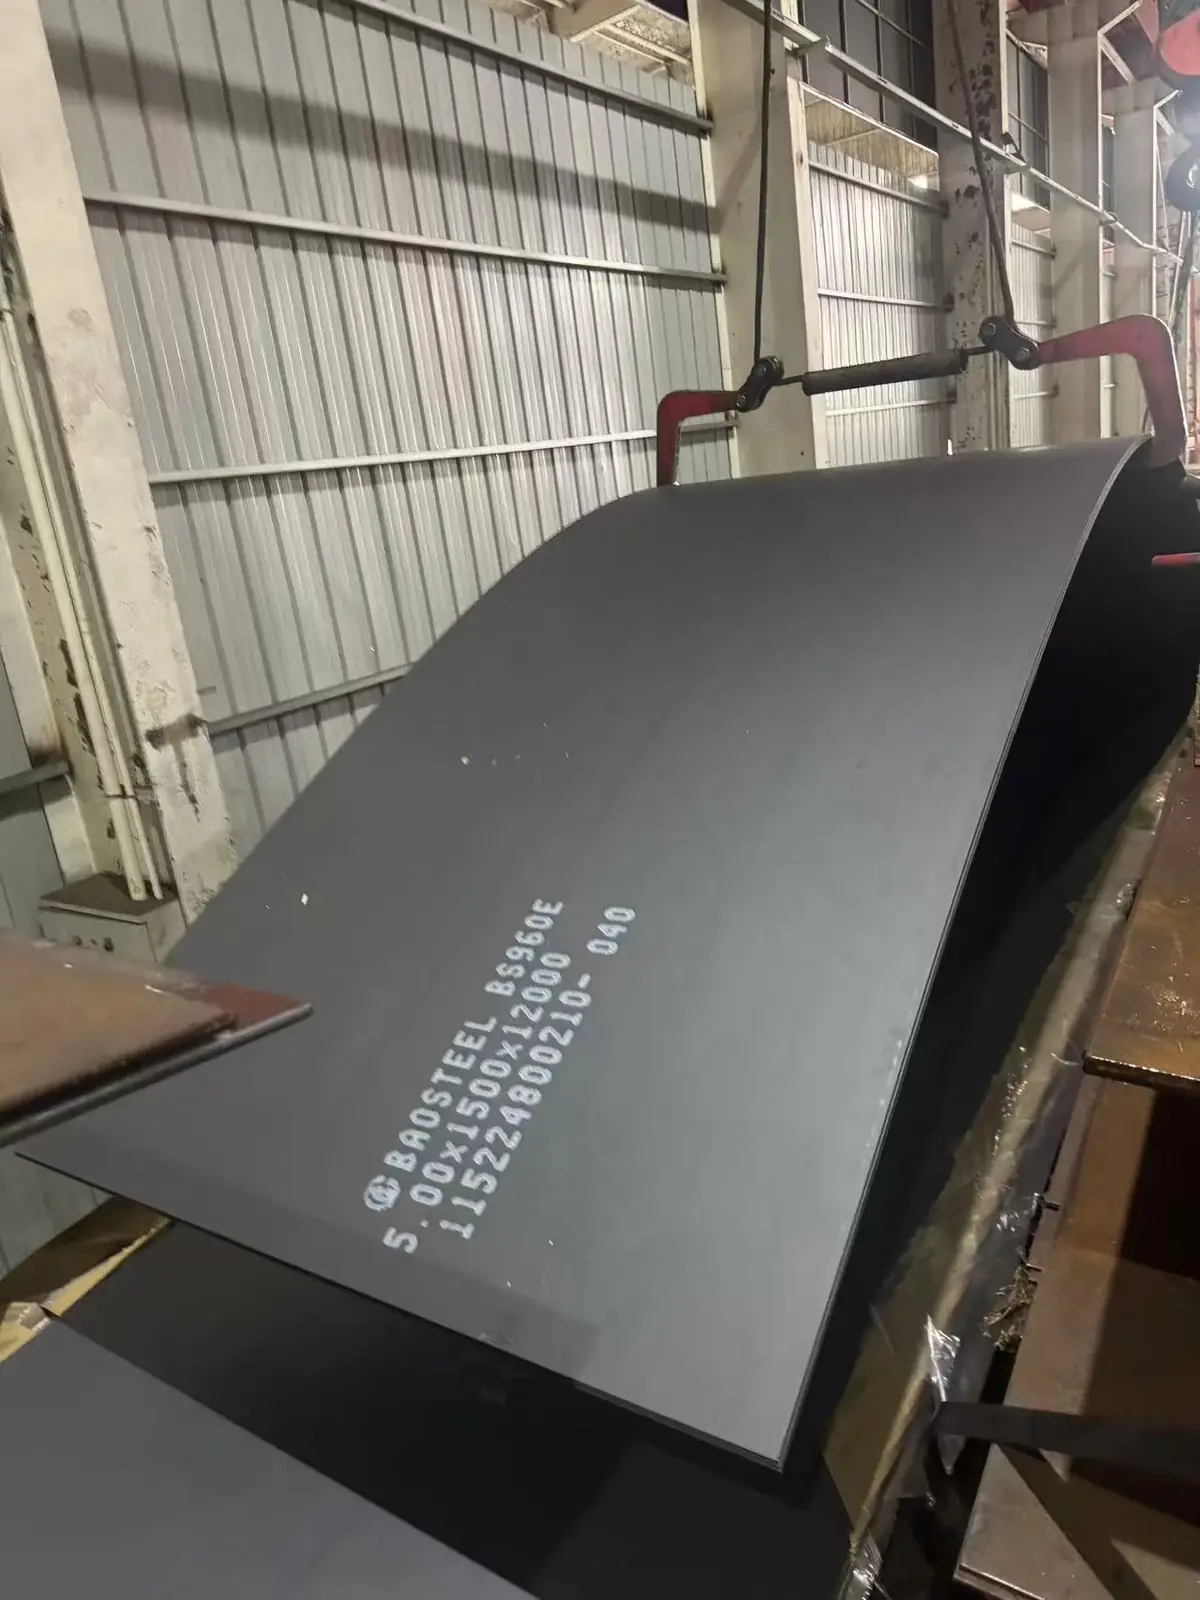
Ультравысокопрочная сталь окупается только тогда, когда выдерживают швы. BS960E — структурный марочный класс 960 МПа закалки и отпуска от Baosteel — варится очень хорошо, но требует большей дисциплины, чем мягкая сталь: контролируемый предварительный нагрев, ограниченное тепловложение и правильно подобранная присадка. Это руководство построено на официальном справочнике Baosteel по термообработанной продукции (серия BRR): углеродный эквивалент, правила нагрева, лимиты тепловложения GMAW, официальная таблица присадок EN/AWS/BH и собственные опубликованные результаты Baosteel по испытаниям соединений на BS960E.
Углеродный эквивалент: почему BS960E вообще сваривается
Чувствительность к трещинам в HSLA-сталях определяется углеродным эквивалентом. Baosteel публикует Ceq (IIW) и индекс холодных трещин Pcm для всего семейства BS:
| Марка | Ceq (IIW) | Pcm |
|---|---|---|
| BS800E | 0,47 | 0,25 |
| BS900D / BS900E | 0,52 | 0,28 |
| BS960D / BS960E | 0,52 | 0,28 |
| BS960HB / BS960LR | 0,52 | 0,28 |
| BS1100D / BS1100E | 0,56 | 0,30 |
| BS1300D | 0,64 | 0,37 |
При Ceq 0,52 / Pcm 0,28 BS960E находится в той же полосе, что и большинство коммерческих сталей 960 МПа в мире, — сваривается обычным оборудованием GMAW при соблюдении правил ниже.
Предварительный нагрев и межпроходная температура
- BS800–BS960, до ~14 мм: комнатная температура (20 °C) указана как допустимый минимум предварительного нагрева в нормальных условиях.
- BS1100–BS1300: минимальный нагрев растёт с прочностью — до 150 °C для высших марок.
- Всегда: при высокой влажности или температуре ниже 5 °C добавляйте 25 °C к минимуму. В соединениях разной толщины или разных марок нагрев задавайте по более толстой пластине и более прочной стали.
Лимиты тепловложения GMAW
Тепловложение — главное отличие сварки 960 МПа от обычного производства. Избыток размягчает ЗТВ и разрушает отпуск, дающий стали прочность. Baosteel ограничивает тепловложение GMAW по толщине (значения для класса BS960):
| Толщина t | t ≤ 6 мм | 6 мм < t ≤ 10 мм | 10 мм < t ≤ 14 мм |
|---|---|---|---|
| Макс. тепловложение Q | ≤ 8 кДж/см | ≤ 10 кДж/см | ≤ 12 кДж/см |
Эталонный режим Baosteel для BS960E: защита 80 % Ar + 20 % CO2 при 20 л/мин, ручной корневой проход со стороны обратной стороны с зачисткой, затем автоматическое заполнение и отделка.
Подбор присадки: EN, AWS и серия BH Baosteel
Выбирайте присадку по требуемой прочности шва. Официальная таблица соответствий Baosteel связывает уровни предела текучести шва с тремя распространёнными системами классификации:
| Предел текучести шва Rp0.2 (МПа) | 500 | 600 | 700 | 800 | 900 |
|---|---|---|---|---|---|
| Стандарт EN | EN440 G50X | EN12534 G62X | EN12534 G69X | EN12534 G79X | EN12534 G89X |
| Стандарт AWS | ER80S-X / ER90S-X | ER90S-X | ER100S-X | ER110S-X | ER120S-X / ER140S-X |
| Проволока Baosteel | BH600-II | BH700-II | BH800-II | BH900-II | BH1000-II |
| Типовой основной металл | — | BS800 | BS900 / BS960 | BS1100 / BS1300 | |
- Равнопрочное соответствие — для несущих швов, где соединение обязано гарантировать прочность при высоких напряжениях.
- Занижение прочности — для связующих швов и зон с низкими напряжениями: пластичный шов, сдающийся первым, часто есть более безопасное решение.
Реальные данные соединений: BS960E + BH900-II / BH1000-II
Baosteel публикует доказательство, а не только рекомендацию. Панели BS960E сваривались проволоками BH900-II и BH1000-II по описанному режиму:
| Проволока | Панель a×b (мм) | Временное сопротивление соединения Rm (МПа) | Место разрыва | Холодный изгиб 180° (6a) | Ударность -40 °C KV2 (Дж) |
|---|---|---|---|---|---|
| BH900-II | 8,57 × 12,70 | 990 | Металл шва + ЗТВ | Целый | 50 |
| BH1000-II | 8,36 × 12,80 | 962 | ЗТВ | Целый | 59 |
| BH1000-II | 8,31 × 12,70 | 1.032 | Металл шва | Целый | 47 |
| BH900-II | 8,40 × 12,62 | 989 | Металл шва | Целый | 53 |
Прочности соединения 962–1.032 МПа означают, что шов развивает весь класс 960 МПа; целые изгибы и 47–59 Дж при -40 °C подтверждают сохранение вязкости ЗТВ.
Резка, гибка и правка
- Резка: только термическая — лазер или плазма — гладкий рез и пренебрежимая ЗТВ. Резка ножницами и вырубка не рекомендуются от 800 МПа и выше.
- Гибка: марки BS хорошо гнутся вхолодную; радиус держите выше минимума из условий поставки. Пружинение велико — перегибайте для компенсации и следите за качеством поверхности, кромки и направлением гибки.
- Правка: предпочтительна холодная. Если горячая неизбежна: не выше 500 °C для марок 800–960 МПа; для марок 1100–1300 МПа не рекомендуется.
Где получить BS960E с реальной сертификацией
Мы поставляем BS960E и высокопрочную линейку от Baosteel с оригинальными заводскими сертификатами — в том же формате, который мы разбираем в гиде построчного чтения сертификата Baosteel. Честный взгляд на конкуренцию с европейскими сталями 960 МПа — в сравнении BS960E против Strenx 960 и на странице программы поставок Baosteel. По толщинам, объёмам и цене FOB обратитесь к нашим инженерам по продажам.