Especificação de Operação de Curvatura de Chapa de Aço Resistente ao Desgaste NM400
Jay Zheng
29 de jan. de 2026
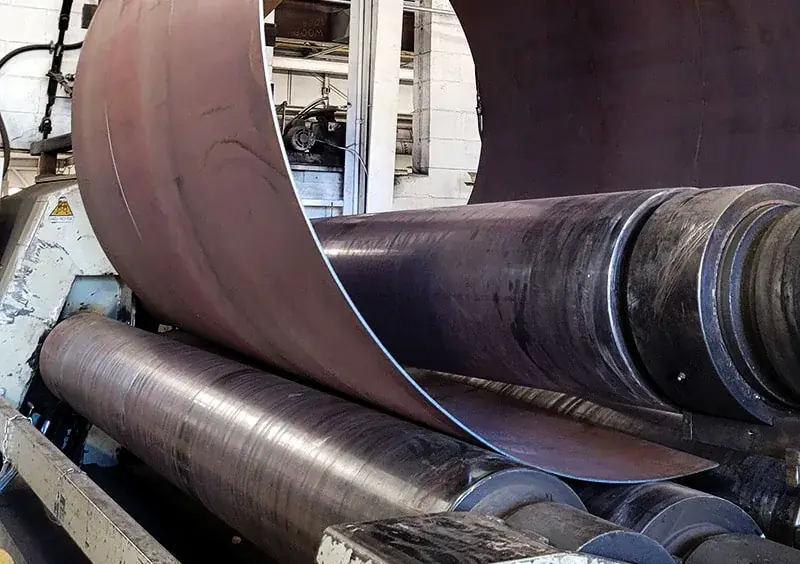
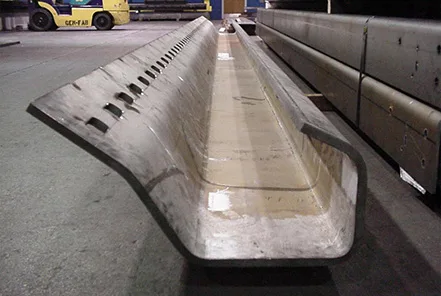
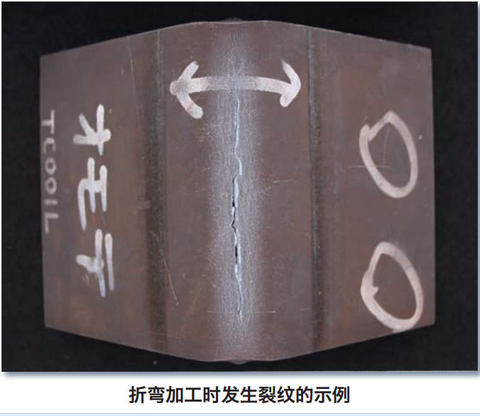
A curvatura (dobramento) do aço resistente ao desgaste NM400 deve seguir os princípios centrais de "controle rigoroso de raio, evitação de fragilização a frio e conformação gradual". As especificações baseiam-se na dureza, espessura e direção de curvatura do material, com o objetivo primário de prevenir trincas durante o processo.
1. Princípios Centrais de Curvatura
1.1 O Raio Mínimo de Curvatura (R) é Crítico: o NM400 tem alta dureza (360-440 HB) e resistência ao escoamento (≥900 MPa). Um raio de curvatura suficientemente grande é essencial durante a curvatura a frio para prevenir trincas de tensão na superfície interna da curva.
1.2 Diferencie entre Cenários de Curvatura a Frio e a Quente:
- Chapas com espessura ≤12 mm podem tentar curvatura a frio.
- Para espessura >12 mm ou ângulos de curvatura ≤90°, recomenda-se curvatura a quente (temperatura de aquecimento 800-950°C) para reduzir a fragilidade do material.
1.3 Priorize a Curvatura Paralela à Direção de Laminação: a curvatura deve estar alinhada com a direção de laminação da chapa para propriedades mecânicas mais estáveis e menor risco de trincamento. A curvatura perpendicular à direção de laminação exige um raio de curvatura maior.
2. Especificações-Chave de Parâmetros
O raio mínimo de curvatura para NM400 de diferentes espessuras deve ser estritamente controlado. Parâmetros-chave para curvatura a frio em ângulo de 90° são os seguintes:
- Para espessura (t) ≤ 6 mm:
- Raio mínimo (R) ao longo da direção de laminação: ≥ 3t
- Raio mínimo (R) perpendicular à direção de laminação: ≥ 5t
- Para 6 mm < t ≤ 12 mm:
- Raio mínimo (R) ao longo da direção de laminação: ≥ 5t
- Raio mínimo (R) perpendicular à direção de laminação: ≥ 8t
- Para t > 12 mm:
- Recomenda-se curvatura a quente. Se for tentada curvatura a frio ao longo da direção de laminação, R deve ser ≥ 10t.
- A curvatura a frio perpendicular à direção de laminação não é recomendada. Para curvatura a quente nessa orientação, R deve ser ≥ 12t.
Exemplo: para uma chapa NM400 de 10 mm de espessura curvada ao longo da direção de laminação, o raio mínimo é ≥50 mm (10 mm × 5). Para a direção perpendicular, é ≥80 mm (10 mm × 8).
3. Pontos-Chave Operacionais
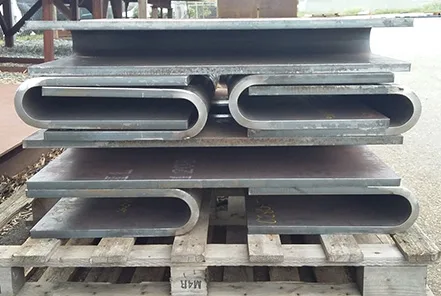
3.1 Seleção de Ferramentais: use ferramentas com canto arredondado. O raio de canto da ferramenta deve ser ≥ ao raio mínimo de curvatura da chapa para prevenir concentração local de tensão de ferramentas pontiagudas.
3.2 Controle da Força de Fixação: aplique força de fixação (blankholder) suficiente antes da curvatura (normalmente 20%-30% maior que para aço doce) para prevenir deslizamento da chapa, que pode causar desvio dimensional ou trincamento.
3.3 Velocidade de Curvatura: use baixa velocidade de curvatura (≤5 mm/s). A conformação lenta reduz o acúmulo de tensão interna e diminui a probabilidade de trincamento.
4. Precauções Importantes
4.1 Ensaio de Curvatura Prévia: antes da produção em massa, realize uma curvatura de teste usando uma chapa do mesmo lote e espessura para verificar a viabilidade do raio e dos parâmetros de processo.
4.2 Proteção Superficial: limpe a superfície da chapa de óleo, sujeira e detritos antes da curvatura para evitar dano superficial ou criação de pontos de concentração de tensão.
4.3 Inspeção de Trincas: após a curvatura, inspecione a área curvada quanto a trincas visíveis. Use Ensaio por Líquidos Penetrantes (PT) se necessário para verificar microtrincas.
4.4 Métodos Alternativos: se ferramentais adequados não estiverem disponíveis, considere usar soldagem ou um método de curvatura lenta em múltiplas etapas com pequenos incrementos.
5. Medidas de Segurança
5.1 O processamento de aço resistente ao desgaste é uma operação especializada. Os trabalhadores devem receber treinamento profissional e ser certificados antes de operar.
5.2 Em comparação com o aço doce, o aço resistente ao desgaste tem alta resistência, alta dureza e é mais quebradiço. Perigos como fratura da peça de trabalho, respingo de fragmentos ou quedas são frequentes durante a curvatura. Capacidade de equipamento inadequada pode levar a sobrecarga ou queimadura.
5.3 Implemente todas as precauções e proteções de segurança necessárias antes de iniciar o trabalho.